


Vstřikovací řešení pro automobilové díly
Aug 05, 2026
Řešení pro povrchové promáčkliny (prohlubně / prohlubně) u vstřikovaných automobilových dílů
Automobilové vstřikované-díly mají přísné požadavky na kvalitu povrchu a rozměrovou stabilitu, zejména na vnější a vnitřní A{1}}povrchové součásti. Během výroby se často objevují povrchové propady (defekty smrštění), typicky soustředěné v oblastech, jako jsou žebra, nálitky šroubů a lokálně zesílené výstupky. Tyto vady neovlivňují pouze vizuální vzhled, ale v závažných případech mohou vést ke špatnému uložení sestavy, přehnaným vadám laku a nakonec k odmítnutí produktu. Základní příčina propadů spočívá v nerovnoměrném smrštění mezi tlustými a tenkými oblastmi během fáze ochlazování taveniny, kde pokračující smršťování v silnějších částech táhne povrchovou vrstvu a vytváří prohlubně. Mezi faktory přispívající k této závadě patří design produktu, konstrukce formy, proces vstřikování a suroviny. Vylepšování by se mělo řídit systematickým přístupem-nejprve úpravou parametrů procesu, poté úpravou formy a nakonec optimalizací struktury produktu, od jednodušších ke složitějším řešením. Níže je uveden komplexní přehled nápravných opatření.

ABS+PC plastový úložný box
I. Úprava procesu vstřikování
1. Tlak a tlaková údržba
Zvyšte přídržný tlak:Během fáze přidržovacího tlaku je materiál kontinuálně přidáván do dutiny, aby se zabránilo smršťování. U automobilových dílů se doporučuje spoléhat se spíše na přídržný tlak než pouze na vstřikovací tlak.
Prodlužte dobu přítlaku: Je neúčinné vyvíjet tlak, dokud brána nezamrzne a zcela se utěsní.
Segmentované udržení tlaku:První-stupeň vysokotlaké-plnění, druhý-stupeň nízký-tlak, aby se zabránilo nadměrnému namáhání (aby se zabránilo bílým skvrnám a deformacím na vnějších částech).
Mylná představa: Jednoduché zvýšení vstřikovacího tlaku. Poté, co se dutina formy během procesu vstřikování zaplní, je obtížné přenést tlak na tlustostěnné-oblasti a zlepšení je omezené.
2. regulace teploty
Přiměřeně snižte teplotu materiálu: Teplota taveniny by neměla být příliš vysoká, protože to zvýší rychlost smrštění; také by neměl být příliš nízký, aby nedocházelo ke špatnému svařování a krátkým výstřelům.
teplota zemřít
✅ Vzhledová část: stačí zvýšit teplotu formy, chlazení povrchu taveniny se zpomalí, což je výhodné pro přenos tlaku a snižuje vrásky
⚠️ Pokud je teplota formy příliš vysoká, prodlouží dobu chlazení a zvýší celkové smrštění. Je nutné najít bod rovnováhy.
Snižte teplotu trysky a systému horkého kanálu,Snižte smrštění po zpracování- způsobené neustálou tepelnou roztažností taveniny.
3. Rychlost a střídání poloh
- Během procesu plnění snižte v pozdější fázi rychlost vstřikování, abyste zabránili předčasnému zamrznutí tlusté části a zabránili vniknutí natlakované taveniny;
- Zkraťte polohu přepínání V/P a co nejdříve přepněte do natlakovaného stavu. Před přepnutím nečekejte, až bude plnění zcela dokončeno.
4. doba chlazení
Správně prodlužte dobu chlazení, aby díl mohl před vyjmutím zcela ztuhnout; pokud je vyjmutí příliš brzy, plastový díl bude mít vysokou teplotu a bude měkký, díky čemuž je náchylný k následnému smrštění a promáčknutí.
5. protitlak
Mírně zvyšte protitlak, zhustněte taveninu, snižte vnitřní dutiny, mírně vylepšete stopy po smrštění. Neměla by však být příliš vysoká, jinak bude nárůst teploty příliš velký.
II. Optimalizace konstrukce brány, žlabu a formy
Brána by měla být umístěna co nejblíže k prohlubniBOSS Na sloupky a silná žebra naneste lepidlo poblíž, aby se zajistilo, že přítlačný tlak dosáhne přímo na tlustou -stěnu; aplikace lepidla na velkou vzdálenost bude mít za následek významnou ztrátu tlaku.
Zvětšete průměr brány / Zkraťte dobu tuhnutí brányMalá brána rychle tuhne, takže není možné udržet tlak pro nepřetržité podávání; pro velké automobilové díly se běžně používají vějířová-vrata, ponorná vrata a vrata horkých vtoků.
Optimalizujte výfukový systémV oblasti se silnými-stěnami vytvoří zachycený vzduch prohlubně a bubliny; na koncích výztužných pásů a v tlustých částech by měly být opatřeny odvzdušňovacími drážkami.
Optimalizace systému chladicí vodySilnostěnná oblast zvětšuje vodní kanály, přičemž vodní kanály jsou blízko dutiny, čímž se snižuje teplotní rozdíl mezi tlustými a tenkými oblastmi a zabraňuje nadměrnému místnímu přehřívání a smršťování; sloupec BOSS má přednost pro zpracování Vodní-blokovací list, chlazení fontány.
Vyvarujte se lokální akumulace teplaOstré rohy a silné části jádra formy jsou náchylné k akumulaci tepla. Proto je nutné používat beryliové měděné vložky pro urychlení odvodu tepla.
III. Návrh struktury produktu
Nejčastější příčinou vad automobilových plastových dílů: náhlá změna tloušťky stěny.
1. Jednotná tloušťka stěny, přičemž rozdíl v tloušťce stěny je řízen tak, aby byl menší než 20 %;
2. Tloušťka žebra Menší nebo rovna 0,6 až 0,7 násobku tloušťky hlavní stěny (při překročení tohoto bodu je zadní strana žebra náchylná k promáčknutí);
3. Sloupec BOSS:
o Nedělejte z toho pevný tlustý sloup;
o Udělat kořen sloupku zapuštěný nebo vyhloubený (ukrást maso);
o Zvětšit poloměr u kořene a snížit místní tloušťku;
4. Tlusté výčnělky, zesílená místa přímo kradou materiál ze hřbetu (vyprazdňují se), čímž odstraňují husté maso u kořene ze zdroje.
Zkušenosti z oboru: U dílů vzhledu A, pokud jsou na hřbetě silná žebra nebo BOSS, je obtížné při nastavování stroje zcela eliminovat stopy po smrštění.
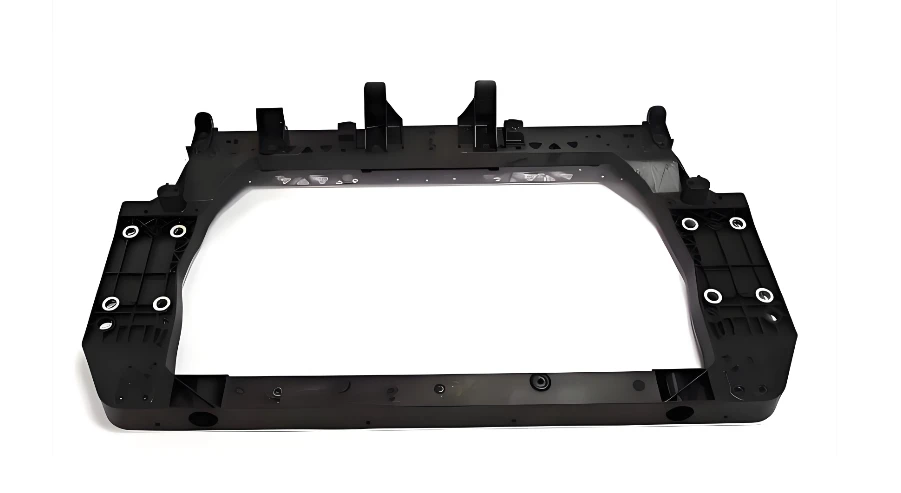
Automobilový přední-rám
IV. Úprava směru materiálu
1. Za stejných podmínek: Krystalické materiály (PP, PA, POM) se smršťují mnohem více než -nekrystalické materiály (ABS, PC) a jsou náchylnější k promáčknutí;
2. Přidání skleněných vláken a minerálních plniv může snížit míru smrštění při formování a zmírnit vtlačení;
3. Výběr nízkého-stupně smrštění;
4. Nadměrný poměr recyklovaného materiálu vede ke kolísání hustoty taveniny a nestabilním značkám smrštění. Přísně kontrolujte poměr míchání.
V. Sekvence rychlého vyšetřování
Ověřte, zda poloha odsazení odpovídá zadním žebrům / sloupkům / tlustým částem → Zjistěte, zda se jedná o typické odsazení tlusté-stěny
Zvyšte dobu přídržného tlaku a zvyšte přídržný tlak pro testování (priorita)
Jemně-vylaďte teplotu formy a teplotu materiálu, optimalizujte spínací bod V/P
Zkontrolujte, zda je vzdálenost a velikost brány dostatečná
Zkontrolujte, zda je výfuk v tlusté poloze špatný
Pokud jsou výše uvedené metody neúčinné: Vyhodnoťte úpravu formy (zvětšení velikosti brány, přidání chlazení vložky) nebo krádež masa produktu
- Odsazení (odsazení): Povrch je konkávní dovnitř, bez otvorů, na vnější straně tlusté části;
- Vakuová bublina: Vnitřní dutina ve vylisovaném dílu, která se silně zhroutí, když se povrch zhroutí, většinou způsobený nedostatečným přítlakem + nadměrnou tloušťkou stěny. Přístup k manipulaci je stejný.


