SMC Tekutost a její vztah k formám
Aug 06, 2026
SMC (Sheet Molding Compound) je termosetová formovací hmota- vyztužená skleněnými vlákny, která má přirozeně vysokou viskozitu a dlouhá vlákna.,Tekutost je zcela řízena vysoko-teplotou a vysokým{1}}tlakem a struktura formy je klíčovým vnějším faktorem určujícím kvalitu toku materiálu a vad produktu.,Ti dva se vzájemně omezují.
I. Teplotní zónování formy přímo mění průtokovou kapacitu SMC.
Teplota formy ovlivňuje viskozitu pryskyřice.SMC Matricový nenasycený polyester při zahřátí změkne a tím získá tekutost:
Nízká teplota formy: Viskozita pryskyřice je vysoká a odpor toku materiálu se prudce zvyšuje, což má za následek nedostatečné plnění, nedostatek materiálu a špatnou pevnost svarové linie;
Vysoká teplota formy: Povrchová pryskyřice rychle podléhá předčasnému vytvrzení (před-gelovatění) a vytváří tvrdou skořápku, která blokuje tok vnitřního materiálu, což vede k bublinám, delaminaci a vzorům toku. Rozsah konstantních teplot pro konvenční lisovací formy SMC: 130-155 stupňů . U velkých a tenkostěnných výrobků musí být regulace teploty rozdělena do zón a konec toku materiálu by měl být vhodně zahřátý.
Teplotní rozdíl formy způsobuje rozdíl v prouděníPokud je teplotní rozdíl mezi jádrem formy a dutinou formy příliš velký, materiál bude přednostně proudit do oblasti s vyšší teplotou a nižším odporem, což má za následek nerovnoměrné rozložení skelných vláken a místní nedostatek materiálu.
II. Návrh struktury dutiny určuje dráhu toku materiálu a odpor toku.
1. Tloušťka stěny produktu
· Silnostěnná -dutina: Průtokový kanál materiálu je široký, s nízkým průtokovým odporem a hladkým plněním, ale je náchylný k hromadění plynových bublin;
· Ten{0}}stěnná dutina: Mezera je úzká a skleněná vlákna velmi pravděpodobně přemosťují a blokují materiál, což má za následek výrazné snížení tekutosti. Je nutné zvýšit přítlak lisu a optimalizovat uložení materiálu.
2.Zaoblené rohy, úhel úkosu, výztužná žebra
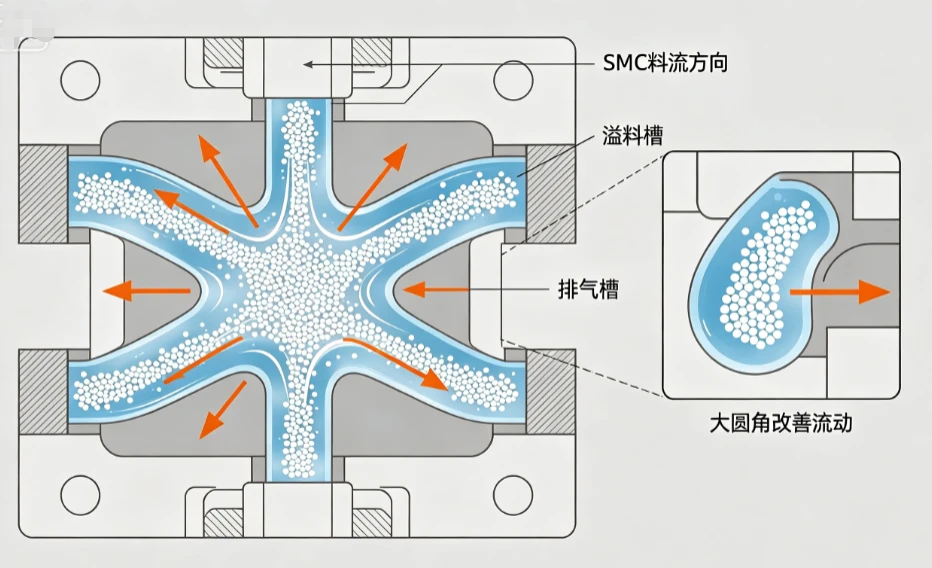
Ostré rohy, malé úhly R: Odolnost vůči změně toku materiálu je vysoká, což způsobuje zamotávání a hromadění vláken a přerušení toku; když je zaoblený roh formy R větší nebo roven 2 mm, lze tok výrazně zlepšit;
Hluboká žebra, úzké drážky: Patří k úzkým průtokovým kanálům a skleněná vlákna SMC jsou náchylná k uvíznutí, což ztěžuje plnění formy. Je nutné rozšířit kořen žeber a přidat přepadové drážky;
Nedostatečný úhel úkosu: Zvyšuje se třecí odpor na bočních stěnách dutiny formy, což brání materiálu v postupu vpřed.
3.Oblast dutiny a délka procesu
Čím delší je proces, tím větší je kumulativní odpor podél linie SMC a tím významnější je pokles konečné tekutosti; u produktů s dlouhým{0}}procesem je nutné přiměřeně distribuovat suroviny a zvýšit přepadovou hranu, aby se usnadnilo vypouštění.

III. Systém formování / přepadu je klíčovou strukturou formy pro řízení toku.
Přepadová nádrž (přepadová hrana)Vytváření přetokových oblastí kolem formy je nejběžnější metodou ke zlepšení toku SMC: Během procesu formování proudí přebytečná pryskyřice, vzduch a materiály s nízkou viskozitou nejprve do přepadového kanálu, čímž nepřetržitě dodává sílu proudění do vnitřku dutiny formy, odstraňuje vzduchové bubliny a zabraňuje vzniku svarů. Forma bez přepadového kanálu je náchylná k nedostatečnému plnění.
Prázdná polohovací dutina, sklon usměrňující prouděníV oblasti podávání materiálu formy je vytvořen vodicí sklon, který vede SMC tak, aby se rovnoměrně rozprostřela ve všech směrech, čímž se zabrání zablokování materiálu, který způsobí jednosměrný tok materiálu nebo způsobí místní agregaci vláken.
Konstrukce výfukuHloubka odvzdušňovací drážky formy je obecně 0,03 až 0,08 mm: Pokud plyn nemůže být vypuštěn, způsobí zablokování vzduchu a přímo blokuje tok materiálu; špatné odvětrávání se projeví jako zdánlivě špatná tekutost, ale ve skutečnosti je to způsobeno ucpáním plynu.
Povrchová úprava formy, tření na dělicí ploše a jeho vliv na tok
· Drsné dutiny, škrábance, korozní důlky: Zvyšte třecí odpor mezi SMC a stěnou formy, zpomalte průtok materiálu a způsobte stopy toku na povrchu produktu;
·Nadměrná mezera mezi dělicí plochou: Po vyvinutí tlaku vytéká pryskyřice ve velkém množství z dělicí plochy, což má za následek nedostatek materiálu uvnitř dutiny, což zdánlivě ukazuje na nedostatečnou tekutost; příliš malá mezera vede ke špatnému výfuku a vysokému odporu.
VI. Tuhost formy a uzavírací mezera formy nepřímo ovlivňují efektivní tekutost.
Poté, co lisovací stroj aplikuje tlak, pokud je tuhost formy nedostatečná, dojde k mírné expanzi formy, tloušťka místní dutiny se zvýší a distribuce toku materiálu se stane neuspořádaným. Nerovnoměrná uzavírací mezera formy bude mít za následek nekonzistentní rychlost toku materiálu na různých místech, nerovnoměrnou tloušťku produktu a neuspořádanou orientaci vláken.
V. Korespondence mezi běžnými defekty toku v plísních a jejich příčinami
|
nezdravý jev |
Hlavní příčina plísní |
|
Nedostatek materiálů, nedostatečné plnění formy |
Dlouhý proces, tenké stěny, úzká žebra, nízká teplota formy, absence přepadového kanálu, zablokovaný výfukový otvor |
|
Povrchové víry a vlnky |
Špatná povrchová úprava dutiny, velký teplotní rozdíl, příliš ostré rohy a nerovnoměrná rychlost toku materiálu |
|
Vrstvení, bubliny |
Nedostatečný přepad, příliš malá výfuková drážka a příliš vysoká místní teplota formy způsobující předčasnou gelovatění. |
|
Lokální akumulace skelných vláken |
Prudká změna průtokového kanálu, pravý-úhlový roh, hluboké a úzké výztužné žebro |
|
Stopy po tavných svarech jsou křehké. |
Na spoji, kde se tyto dva materiály setkávají, není přepadová drenáž ani výfukový systém. |
VII. Plán optimalizace pro zlepšení tekutosti SMC ve výšce konce formy
- Formovací dutina: Všechny rohy jsou zaobleny s většími poloměry, úzká žebra jsou zesílena u kořene a je přidána vodicí struktura na dlouhé procesní části;
- Regulace teploty: Forma má nezávislé topné okruhy. Teplota v přiváděcí oblasti je o něco nižší a teplota na konci toku materiálu je přiměřeně zvýšena;
- Přepad a výfuk: Průběžné přepadové hrany jsou nastaveny podél obrysu produktu. Výfukové drážky jsou přidány samostatně v rozích a v bodech konvergence materiálu;
- Povrchová úprava: Dutina formy je vyleštěna do zrcadlového lesku, aby se snížila třecí odolnost stěny materiálu;
- Kontrola zavírání formy: Zvyšte tuhost šablony formy, rovnoměrně kontrolujte uzavírací mezeru formy a zabraňte nadměrnému přetečení v určitých místních oblastech.
shrnout
Vlastní složení SMC (pryskyřice, skleněné vlákno, plniva) určuje základní průtokový výkon, ale forma je nosičem pro plné vyvíjení průtoku: teplota, geometrie dutiny, odvětrávání, povrchové tření a tuhost formy společně řídí odpor proudění, směr proudění a rychlost plnění. U stejné šarže surovin SMC povede výměna formy nebo úprava struktury dutiny ke zcela odlišným formovacím efektům s významnými rozdíly v tekutosti.