Klíčové technické body GMT Automotive Molding Tooling
Sep 09, 2026
Termoplastické kompozity GMT vyztužené skelnými vlákny-se svými vynikajícími výhodami, jako je lehkost, odolnost proti nárazu a recyklovatelnost, byly široce používány ve velkých konstrukčních součástech nových energetických vozidel, jako jsou štíty baterie, chrániče podvozku a přední-moduly. Na rozdíl od tradičního termosetového lisovacího procesu SMC používá lisování GMT procesní cestu zahrnující vnější předehřívání listového materiálu a chlazení formy pro tvarování, což klade zvláštní požadavky na tuhost nástrojů, systémy řízení teploty, smykové struktury a kompatibilitu automatizace. Tento článek se zaměřuje na velké automobilové komponenty GMT a představuje konstrukční návrh nástrojů pro formování termoplastů, klíčové body řízení teploty, běžné problémy a odpovídající řešení optimalizace procesů.
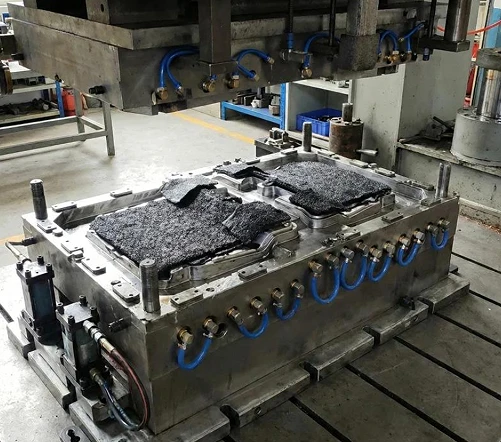
I. Celková struktura pracovního přípravku (velké automobilové díly)
1. Těleso rámu bednění
Materiál: tvrzená ocel P20 / 718H s tvrdostí HRC30 - 36. Zesílený rám a vyztužená žebra zad, aby vydržely vysoký tlak 10 - 20 MPa a zabránily deformaci velkých- forem vlivem tlaku.
Povrch dutiny formy je vyleštěn Ra0.8 - 1.6 μm; úhel úkosu je 3 stupně - 5 stupně, aby se zabránilo poškrábání povrchu při demontáži velkých dílů; přesné vodicí čepy a vodicí pouzdra + polohovací čepy pro ovládání uzavírací mezery a potlačení záblesku.
Stříhací hrana: Roztažitelná vertikální struktura střižné hrany, přímé stříhání uvnitř formy, snižuje následný proces ořezávání a řídí tloušťku záblesku.
· Systém vyhazování: Více{0}}bodové synchronní vyhazování, které zabraňuje deformaci při vyhazování velkých-dílů; lze integrovat s vakuovým odsáváním pro zlepšení kvality povrchu.
2. Systém tepelného managementu [Jádro nástrojů GMT]
Hlavní rozdíl mezi GMT a SMC: Formy SMC jsou nepřetržitě ohřívány; GMT pracovní přípravky jsou hlavně pro chlazení.
1. Dělený okruh chladicí vody s vysokým-hlubokým{2}}otvorem (nezbytné pro velké díly)
U velkých kusů větších než jeden metr mohou rozdíly v rychlosti ochlazování v různých tloušťkách stěn a polohách žeber snadno způsobit zbytkové napětí a deformaci deformací; pomocí oddělené nezávislé regulace teploty lze klíčové oblasti upravit tak, aby prováděly konformní chlazení, čímž bylo dosaženo vyváženého odvodu tepla a zajištění rozměrové stability.
1. Lokální přídavné vytápění: Elektrické topné trubky lze konfigurovat v oblasti instalace vestavěné části a v oblastech silných žeber, aby se zabránilo předčasnému ochlazení a nedostatku materiálu.
Pracovní teplota formy: 60 - 90 stupeň ; Předehřev mimo pec na plech: 170 - 190 stupeň, přísně zakazuje překročení 230 stupňů, aby se zabránilo degradaci matrice PP.
3. Automatické adaptační rozhraní
· Vyhrazené rozhraní pro manipulaci s materiálem pro mezní bloky mechanické ruky a polohování plechu;
· Integrovaný olejový a vzduchový okruh; kompatibilní s hydraulickým lisem tonáž: 1600 - 4000t velký hydraulický lis.
II. Klíčové vlastnosti typických automobilových GMT komponent a nástrojů
|
díly GMT |
Klíčové body designu pracovních oděvů |
|
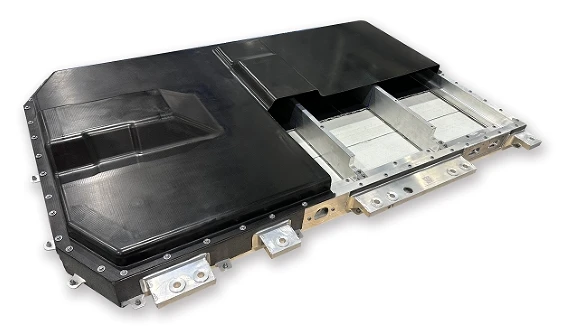
Ochranný kryt baterie |
Velká-plochá deska + hustá výztužná žebra; zónové chlazení; rám formy s vysokou tuhostí; více výstupků pro instalaci; v-ořezávání forem |
|
Ochranný plech podvozku auta |
Vysoký poměr stran, tenká stěna; kontrola deformace; vakuový výfuk; nízká příruba |
|
Přední-konzola modulu |
Více vestavěných částí; složité konkávnosti a konvexity; kontrola toku materiálu, ochrana vláken před nadměrným střihem |
|
protikolizní paprsek |
Konstrukční prvky tlustého{0}}dílu; Adekvátní udržení tlaku; Vyvážené chlazení pro zajištění nárazového výkonu |
III. Klíčové rozdíly mezi nástroji GMT a nástroji SMC
|
projekt |
Termoplastické nástroje GMT |
Termosetové nástroje SMC |
|
Princip lisování |
Plošný materiál se předehřeje mimo pec a forma se ochladí a tuhne (fyzikální změna fáze) |
Forma se nepřetržitě zahřívá a pryskyřice prochází chemickým vytvrzováním a zesíťováním-. |
|
systém regulace teploty |
Především pomocí zónového chlazení |
Trvalé vytápění (teplý olej / elektrický ohřev) |
|
formovací cyklus |
45-90 s |
3-6 min |
|
recyklace materiálu |
Komponenty lze rozdrtit a znovu použít. |
nerecyklovatelné |
|
Riziko selhání |
Únava studeného a horkého cyklu, ucpání vodní cesty, opotřebení břitu čepele |
Vysokoteplotní-oxidační koroze |
IV. Běžná selhání-rozsáhlých nástrojů GMT a opatření k zamezení návrhu
Deformace dílu, odchylka rozměru:Základní příčinou je nerovnoměrné chlazení; řešení: dělené chlazení, tvarované vodní kanály, optimalizace rozdílu tloušťky stěn, přiměřený přídavek na smrštění.
Porucha toku vláken a nedostatečná místní pevnost:Omezení umístění surovin; Segmentovaná regulace rychlosti uzavírání formy, aby se zabránilo silnému odplavení a posunutí vláken.
Nadměrná letmá hrana:Zvyšte tuhost rámu formy; zlepšit přesnost polohování vodicích sloupků; optimalizovat mezeru střižných nožů
.Ostrá hrana se rychle opotřebovává:Lokální kalení kalení břitu.
Deformace z formy:Proveďte vícenásobné synchronní vytlačování a nastavte vhodný úhel úkosu pro formu.
V. Kompletní tok procesu tvarování GMT
Řezání plechového materiálu GMT → Předehřev v horkovzdušné peci na 170 - 190 stupeň → Automatická ruka rychle podává materiál do dutiny obrobku → Rychlé uzavření hydraulického lisu → Udržení vysokého-tlaku (10 - 20 MPa) → Chlazení a tvarování uvnitř formy → Vnitřní stříhání a ořez → Synchronní vyhazování a vstup do dalšího cyklu.